
تاریخ چاپ گراور به سال 1300 میلادی،دوره رنسانس و کار هنرمندان ایتالیایی در آن زمان بر می گردد.
آنچه این هنرمندان به آن مشغول بودند حکاکی های ظریفی بود که بر سطح نرم الواح مس و با دست صورت می گرفت. طرح ها در جایی که بر روی مس حکاکی می شدند،
کانال ها یا حفره هایی باقی می گذاشتند که مرکب را به هنگام چاپ در خود نگه می داشت.
بنابراین آنچه که امروز به عنوان چاپ گود می شناسیم ریشه ای ایتالیایی دارد و به معنای چاپ از روی سطح یا طرح گود شده است.
در این میان چاپ گراور اشاره به روش صنعتی چاپ گود دارد که مختص چاپ های با تیراژ بسیار بالا است.
به هرحال چاپ گراور در طول زمان، پیشرفت و رواج بسیاری داشته تا جایی که به
عنوان یک روش چاپی سریع و با کیفیت بسیار بالا،امروزه کاربردهای مختلفی دارد.
اولین لوح چاپ گود با روش عکاسی در سال 1814 توسط جوزف نیکفور نیکپه ابداع شد.او روش خود را هلیوگرافی نامید روشی که در آن گراور مسی برای چاپ به دستگاه بسته می شد . بعدها فاکس تابلوت روش نیکپه را تصحیح کرد و نخستین فیلم نگاتیو
را برای ساخت لوح به روش هلیوگرافی افزود . اما شخصی که به عنوان مخترع چاپ پیشرفته گراور شناخته شد کارل کلیف بود. کلیف کارش را با اسید کاری گراور حساس به نور و عکاسی شده در 1875 شروع کرد . او سرانجام در سال 1879 روش هلیوگرافی خودش راتکمیل کرده وآن رادر انجمن عکاسی وین معرفی کرد.البته نسخه های چاپی کلیف
نمونه هایی با کیفیت بسیاربالا بودکه نظر مجموعه داران آثار هنری را جلب می کرد با این حال روش کلیف در ابتدااز محدوده شهر وین بیرون نرفت زیرا نمی خواست اسرار کار خودراافشاء کند. به هر ترتیب سرانجام زمانی که روش خود را به فروش رساند پرده
از اسرار خود برداشت،اما تا هنگام مرگ در سال 1926 روش خود را ارتقاءداد.
(( انقلابی ترین حرکت او تبدیل چاپ گود از روی گراور مسطح به چاپ از روی سیلندر بود . او نخستین ماله یا تیغه بلید را در روش گود ابداع و حتی نخستین سیستم چاپ رنگی گود با دستگاه رول را طراحی کرد.او بدین ترتیب اصطلاح سیستم چاپ رتوگراور
از روی سیلندر را رواج داد.)) بعداز آنکه کلیف اسرار خود را فاش کرد،دیگران به روش
رتوگراور روی آوردند و طراحی تجهیزات برای این روش شروع شد . با آغاز قرن بیستم رتوگراور به عنوان روشی برای چاپ های ظریف و با کیفیت در همه جا رواج یافت.
در دهه1920دستگاه های چاپ عظیم چهار و پنج رنگ وارد روش گراور شدند و انواع کارت پستال،تقویم،کتاب های هنری وحتی مجلات بصورت تمام رنگی باآنهاچاپ شد.
هلیوگرام یا همان رتوگراور سیستم چاپ گود است با کیفیتی بسیار نزدیک به چاپ افست. هر چند مراحل آماده سازی این نوع چاپ بسیار گرانتر از انواع دیگرچاپ چون وموادیBOPPافست و فلکسو می باشد.اما برای چاپ ایده آل به شکل رول بر روی
ازاین قبیل، بهترین انتخاب محسوب می شود.بخصوص که مصرف لفافهایی ازاین نوع
برای کارخانجات تولیدی همیشگی و با تیراژ بالا باشد . دلیل آن هم این است که با سیلندر تهیه شده ، میتوان در تیراژ میلیونی چاپ کرد در حالی که در روش افست برای تیراژ بالا بایستی زینک های مجدد تهیه کرد.
چاپ هلیو دارای دستگاه های بسیار بزرگ و دارای بیشترین سرعت چاپ در صنعت چاپ می باشد که توانائی چاپ با بالاترین کیفیت و ارزانترین قیمت چاپ در دنیا و همچنین توانائی چاپ بصورت رول تا عرضهای متفاوت و بدون محدودیت در طول چاپ یا همان اندازه کات آف برای کاغذ (به خاطر وجود سیلندر) و امکان چاپ در اندازه های متنوع با این روش چاپ وجود داردو همچنین چاپ چندین رنگ بصورت همزمان را دارا می باشد چاپ برروی میکرون های کم و بالا را به راحتی انجام می دهد و محدودیتی در جنس مواد چاپ شده ندارد.
در این سیستم نیز مانند سیستم افست از تجهیزات پیشرفته کنترل الکترونیکی برای رنگ و رجیستر شدن استفاده شده و بر خلاف افست نیازی به استفاده از سیستم خشک کن انحصاری و جود ندارد.
تعاریف
چاپ هلیوگراور گونه ای ازچاپ گود است . در چاپ هلیوگراور از کلیشه های فلزی
(غالباً چدنی) استوانه ای شکل استفاده می شود که طرح مورد نظر به تفکیک رنگ بر روی آنها حک می شود.این روش چاپ به دلیل استفاده ازکلیشه های چدنی برای چاپ
تیراژهای پایین مقرون به صرفه نیست . چاپ هلیوگراور عموماً بر روی سطوح نایلونی (ترس بافان،سلوفان، متالایز) کاربرد دارد.
1- سیستم چاپ گراور از جمله روش های چاپ گود است.روشی مناسب برای چاپ با کیفیت بسیار بالا که قادر است تصاویری با سایه روشن های بهم پیوسته درست همانطور که در یک تصویر عکاسی دیده می شود را بوجود آورد.
2- در روش صنعتی گراور رول موسوم به رتوگراور از سیلندرهای فلزی (از جنس مس) استفاده می کنند که تصاویر به صورت حفره های ذره بینی (و البته معکوس) بر روی آنها گود شده اند.
3- این سیلندرها با استفاده از روشهای آنالوگ (مکانیکی-شیمیایی و فتو شیمیایی) یا
روش های دیجیتالی گود شده و ساخته می شوند.
موارد استفاده :
الف : در حالت رول : انواع بسته بندی ها،مجلات و برچسب ها با کیفیت بالا.
چاپ مجلات و کاتالوگ های با تیراژ بسیار بالا ( مانند مجله جئو گرافیک )
لفافهای بسته بندی، دیوار پوش ها و کف پوش ها،پرده های تزئینی،فیلم های چند لایه پلیمری و کلاً سطوح با عرض بالا . ب : در حالت ورقی : مناسب برای کارهای با تیراژ محدود و کیفیت بالا همچون تمبر، اوراق سهام و برخی اوراق تبلیغاتی.
فن آوری گود سازی سیلندر :
ابتدا یک سیلندر یا استوانه توخالی از جنس استیل یک پارچه و بدون درز را تهیه کرده و یک لایه مس روی آن قرار می دهند یا می کشند(دو میلیمتر)
سپس یک لایه دیگر مس به ضخامت 80 میکرون روی آن کشیده که عمل گود سازی سیلندر روی این لایه صورت می گیرد.
جهت بالا بردن تیراژ کار و استحکام سلول ها سطح سیلندر را پس از گود شدن به روش های گوناگون با آب کرم گالوانیزه می کنند.البته دلیل مهم آن تماس دائم هر تیغه داکتر بلید با سطح سیلندر می باشد.
مراحل ساخت سیلندر :
در این شیوه چاپ، پس از مراحل طراحی به مرحله ساخت سیلندر می رسیم که نقوش و تصاویر را به لفاف منتقل می کند. امروزه سیلندرهای چاپ هلیو به دو روش الکترومکانیکی و روش لیزری تهیه می شود. در هر دو روش، طرح و نقوش بر روی سیلندر که معمولا از فلزی سخت،با لایه ای پوشیده از مس می باشد،حک می شود.
ترامهای چاپ هلیو که به شکل حفره هایی در سطح سیلندر ایجاد می شود،بر خلاف چاپ افست که ترامها اندازه های مختلفی می گیرند،یک اندازه هستند. شکل ترام در روی سیلندرهای هلیو اغلب به شکل آجری یا لانه زنبوری است. در اینجا نیز برای هر رنگ چاپ یک سیلندر مجزا تهیه می شود.ماشین چاپ هلیو همانند ماشین فلکسو از بخش رول باز کن ،چاپ ،خشک کنها و رول جمع کن تشکیل شده است.
در چاپ افست اندازه ترام در نقاط پر رنگ بزرگتر و در نقاط کم رنگ کوچکتر است، در حالی که ترام در چاپ هلیو بر روی سیلندر یک اندازه است.اما درصد های
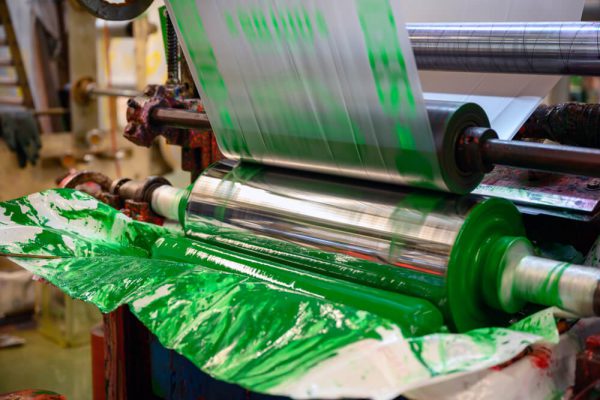
بالاتر بر روی سیلندر، حفره هایی گودتر نسبت به درصدهای پایینتر ترام دارند. در قسمت چاپ، مخزن مرکب، سیلندر حکاکی شده،تیغه داکتر بلید و سیلندر چاپ یا سیلندر فشار را داریم.لفاف رول درمسیر حرکت بطرف قسمت چاپ می آید.بخشی از سیلندر حکاکی شده، درون مخزن مرکب قرار دارد، با حرکت سیلندر، مرکب اضافه توسط تیغه داکتر بلید ازروی سطح آن برداشته می شود و در ادامه لفاف که بر بستر سیلندر چاپ یا سیلندر فشار حرکت می کند با سیلندرحکاکی شده که اکنون در حفره های آن ( ترامها ) مرکب قرار گرفته است تماس یافته و نقش بر روی آن ثبت می شود.سپس لفاف که اکنون یک رنگ بر روی آن چاپ شده است از درون خشک کن حرکت کرده و به برج رنگ دیگر می رود و در آنجا نیز مراحل فوق تکرار می شود.
مواد قابل چاپ :
انواع کاغذو مقوا،فیلمهای پلاستیکی(سلفون،پلی پروپیلن،نایلون،پلی استر،پی وی سی،پلی اتیلن،ونیل و …)،فویل (متالایز)،پارچه
اشکال قابل چاپ :
به شکل رول
کالاهای چاپ شده با این روش :
لفاف فیلمی ( سبزیجات، دستمال کاغذی ) ، چتر، پرده حمام، کیسه های دستی تبلیغاتی، لفاف پوشک بچه، حوله های کاغذی، دستمال توالت، لفاف های شرینک،لفاف های بسته بندی پفک نمکی،چیپس،صابون و …
نکات قابل توجه :
1- مراحل تکمیلی:پوشش یو وی و…،لمینیت،برش درابعاد مورد درخواست،ساخت کیف دستی و…
2-در زمان استفاده از سیستم لیزری،تهیه فیلم نگاتیو حذف می شود واز فایل اصلی سیلندر حکاکی شده تهیه می گردد.
3- چاپ بر روی موادی مقاوم که پوششی مناسب برای بسته بندی محسوب می شوند،یکی از ویژگیهای این شیوه است.
4- حداقل تیراژ باید 4 تن باشد.
CMYK5 – امکان چاپ نوع نقش : خطی و تنپلات و ترام و عکس و ترکیبی
6- هزینه تهیه کلیشه کمی بیش از فیلم و زینک در چاپ افست است اما چون تیراژ چاپ در سیستمهای چاپ رول بالاست،هزینه هر لفاف پایینتر از چاپ افست خواهد بود.
ساخت سیلندر روتوگراور با استفاده از پرتو لیزر:
روش حکاکی با لیزر درحالت عادی،توانایی تنظیم انرژی حاصل از ضربه را دارد وبا توجه به ریزنگاری انتخابی، ابعاد پرتو، از پیش تعریف شده می باشند و از این رو،ابعاد حفره نتیجه مستقیم شکل مشخصی از پرتو در نقطه متمرکز آن می باشد.
لیزر مستقیم در چاپ روتو گراور:
امروزه استفاده از روش لیزر مستقیم برای ساخت سیلندر رتوگراور به سرعت در حال گسترش است. در این فرآیند با آبکاری لایه های روی وکرم، دوام و ساختار مناسب برای چاپ گراور حاصل گردیده و با استفاده از شیوه جدید پردازش شکل هندسی حفره ها و در نتیجه ترام حاصل از آن ها،کاملاً بهینه گردیده است. کنترل فعال و مداوم متغیرهای پرتو لیزر،توانایی ایجاد حفره هایی با سطح و عمق کاملاً مستقل را فراهم کرده اند.فرآیندآبکاری الکتروشیمیایی بافلزات روی و کروم نیز،پیشرفت نموده است. با استفاده از نوع جدید کاتالیزور و الکترولیت عادی ،سطح روی با لایه ای از کرم پوشش داده می شود. این ساختار روی-کرم قابل مقایسه با لایه مس-کرم در سیلندرهای معمول نمی باشد.
روش لیزر مستقیم،بدون تماس:
در این روش اطلاعات تصویر از طریق انرژی حرارتی حاصل از ضربه پرتو لیزر،مستقیماً به لایه روی منتقل می شود.
ضربان پرتو لیزر با سرعتی تا هفتاد هزار بار در ثانیه،باعث تبخیر نقطه ای فلز روی و ایجاد حفره می گردد.
برای دقت عمل و استمرار آن،مواد زاید عملیات،توسط گردش هوای پیش بینی شده از محیط کار به غبارزدایی،منتقل می گردند.
با استفاده از روش سیلندرسازی لیزری بدون تماس، احتمال هر گونه خوردگی ابزاراز بین رفته و امکان تکرار پذیری بی نقص افزایش می یابد.
آماده سازی و پردازش داده ها- روش لیزر مستقیم در گستره وسیعی از محیط های اطلاعاتی قابل اجرا بوده و بافرمت هایی مانند،پی دی اف،پی اس دی وتیف سازگار می باشد.
پردازش نهایی جهت حکاکی،پس از مرحله تفکیک رنگ انجام می پذیرد و برای کسب نتیجه بهتر از انتقال بی واسطه،تمامی داده ها باید به صورت دیجیتال قابل حصول باشند.حکاکی حفره های گرد در مرحله ترام گذاری،امکان استفاده از زوایای متنوع را مقدور می سازد و از تطابق فاصله ردیف های مجاور،زوایا مشخص می گردند.
مجموعه ای از عدسی های قابل تنظیم،دستیابی به ریزنگاری(رزولوشن)مابین 70 تا 400 خط بر سانتی متر را میسر می سازد.(178 تا 1016 خط بر اینچ)
ابعاد پرتو لیزر و انرژی حاصل از آن،شکل هندسی حفره ها را تعریف می نماید.
روش های پیشرفته تر استفاده از حفره ها،توانایی تنظیم هر دو عامل تاثیرگذار پرتو لیزر،یعنی ابعاد و انرژی را دارا می باشند.این تکامل بدین معناست که می توان در ایجاد یک حفره،میزان عمق و سطح آن را آزادانه کنترل نمود.بدین ترتیب عملاً یک بعد دیگر قابل استفاده در فضای چاپ به وجود می آید و ما می توانیم انواع مختلفی از درصدهای ثابت پوشش سطحی داشته باشیم.
به عنوان مثال برای ترام پنجاه درصد با ضخامت های مختلف پوشش مرکب و با شفافیت های مختلف مرکب مفاهیم جدیدی تعریف می گردد.
با توجه به سرعت بسیار بالای این روش، بهینه سازی انتقال مرکب برای هر میزان تونالیته میتواند جداگانه انجام گیرد.چاپخانه رتوگراور انتشاراتی با استفاده ازحفرهها می تواند مقدار حکاکی سیلندرها را از 70 تا 90 خط بر سانتی متر اختیار کند.
ابعاد حفره ها نیز با توجه به مقیاس تونالیته، می تواند از عمق تنها چند میکرون و عرض 25 میکرون درنواحی روشن تاحداکثر عمق 35 و عرض 140 میکرون درنواحی کاملاًمتراکم متغیر باشند.
چرخه ساخت سیلندر با روش لیزر مستقیم-لایه روی،حامل اطلاعات تصویرو ماده پایه در فرآیند سیستم لیزر مستقیم می باشد.
لایه نازکی از فلز روی با استفاده از آبکاری بر روی سیلندر پوشیده از مس قرار می گیرد.اقتصادیترین شکل این عمل،تشکیل نازک ترین پوشش از روی،با ضخامت
تنها 55 میکرون یعنی تنها 15 میکرون،بیش از حداکثر عمق حفره ها می باشد.
سیلندر پوشش داده شده با روی در حین حکاکی لیزری با سنگ محور،برای حصول به بهترین کیفیت سطح،کاملاًصیقلی می گردد.پس از حکاکی،سیلندر کاملاًتمیز شده و سطح آن توسط فلز کرم،تا ضخامت 6 الی 8 میکرون پوشش داده می شود.این عمل در دمای 62 درجه سانتی گراد با الکترولیت کرم، که با سیلندرهای پایه مس نیز هماهنگ می باشد،انجام می پذیرد. سپس سطح کار تا دستیابی به همواری مورد نظر پرداخت می گردد.
جهت استفاده مجدد از لاشه سیلندر، لایه های کرم و روی از سطح آن به صورت مکانیکی برداشته شده،سطح پایه مس برای کار بعدی آماده می گردد.
نظارت دقیق بر شرایط چاپ-روش لیزر مستقیم از محدودیت ها و لغزش های روش های الکترومکانیکی و شیمیایی حکاکی سیلندر مبراست.
با این روش می توان دیواره حفره ها را با بهترین شکل ممکن تولید نمود و حتی قادر می گردیم دیواره حفره ها را برش دهیم.یک پردازشگر بسیار کارآمد تصویر می تواند با هم پوشانی،چندین حفره خیلی کوچک را ترکیب کرده به یک مجموعه خوشه ای تبدیل نماید. این امر اجازه می دهدد که به بالاترین رزولوشن تعریف شده با بهترین پردازش ترکیبی تصویر دست یافت.
این ترکیب بالاخص در چاپ بسته بندی،فوق العاده مهم است.تجربه نشان می دهد با استفاده از سیلندرهای ساخته شده به روش لیزر مستقیم می توان به بهترین سرعت و وسیع ترین طیف رنگ در چاپ دست یافت.
مزایا :
با این روش ساخت سیلندر به دور از هرگونه عمل سایشی انجام یافته و توانایی تکرار تولیدات با کیفیت را میسر می سازد و همچنین هیچ گونه تنظیم مکانیکی و یا آماده
سازی دستی،ضروری نمی باشد.
در نهایت بزرگ ترین مزیت در چاپخانه مشاهده می شود و آن حصول به بالاترین کیفیت چاپ همراه با کمترین باطله و مصرف اقتصادی مرکب می باشد.
روش ساخت سیلندر با پرتو لیزر مستقیم در صنعت چاپ گراور انتشارات کاربرد روز افزون یافته است.با کنترل مستقل ابعاد هندسی حفره های سیلندر،اکنون می توان اشکال کاملاًجدیدی به آن ها داده و روند انتقال مرکب را دگرگون نمود.
کارایی صنعت سیلندرسازی دیجیتال ودانش فنی حاصل از این پیشرفت ها منجربه تولید مرکب های جدیدی شده است که سرعت چاپ و کیفیت رنگ ها را در چاپ گراور باز هم بالاتر می برد.
حفره های گود : اثر چاپی در روش گراور با انتقال مرکب از درون حفره هایی است که بر روی سیلندرهای مسی حک شده اند. این حفره ها شکلهای مختلفی دارند(مربع، دایره بیضی).
اما از لحاظ اندازه دهانه و عمق به 3 دسته تقسیم می شوند:
1- حفره هایی که اندازه دهانه و عمق متغیر دارند.
2- حفره هایی که اندازه دهانه برابر ولی عمق متغیر دارند.
3- حفره های که عمق برابر ولی اندازه دهانه متغیر دارند.
تعداد حفره ها گاه در 1 اینچ مربع به 22/ 500 نقطه می رسد . تفاوت بین دهانه و عمق حفرههاباعث بوجود آمدن سایه روشن هاوچاپ شدن تراکمهای متفاوتی ازتصویرمی شود.
یک حفره با دهانه بزرگ تر یا عمق بیشتر قادر است تا میزان مرکب بیشتری را در خود جای داده و فضای بزرگ تر یا رنگی تیره تر از تصویر در حال چاپ را ایجاد کند.
قسمتهایی از سیلندر که فاقد هر گونه حفره ای هستنددر واقع بخش های بدون تصویر خواهند بود.حفره های با اندازه دهانه و عمق برابر در گذشته بیشتر استفاده می شدند.
حفرههای نوع دو و سه هم امروز کاربرد دارند.بااستفاده ازاین حفرهها انعطاف بیشتری
برای رسیدن به کیفیت چاپ بالا بادر نظر گرفتن سطوح مختلف چاپ شونده به وجود می آید. برای چاپ روی لفاف های بسته بندی بیشتر از حفره های با دهانه برابر و عمق متغیراستفاده می شود.برای چاپ های با کیفیت بالاازحفره های با دهانه و عمق متغیر استفاده می کنند.تصاویر چاپ شده به روش گراور به دلیل بالا بودن تعداد نقاط چاپی
روی سیلندر یا همان حفره ها از کیفیت بالایی برخور دارند . البته سیلندر و روشی که
برای حکاکی آن به کار می رود تعیین کننده ترین قسمت کار است . یکی از ایرادات استفاده از روش گراور مربوط به چاپ حروف است . گر چه حروف چاپ شده با این روش خوب هستنداما نسبت به حروفی که بادیگر روش های چاپی مانند افست بوجود می آیندقابل مقایسه نیستند . در واقع حروف چاپ شده در روش گراور به خاطر تبدیل شدن حروف به حفره های چاپی همانند حروف چاپ شده باافست واضح، تیز و صاف نیستند.
فرآیند چاپ :
به دلیل هزینه بالای ساخت سیلندر، روش گراور صرفاً برای کارهای رول صرفه اقتصادی دارد . همانطور که گفتیم به روش چاپ گراور به صورت رول روتوگراور گفته می شود.در این روش برای مقاوم کردن سیلندرها در چاپ های با تیراژ بالا سیلندرها با استفاده از فلز کروم آب داده می شوند.در این حال وقتی در طی فرآیند چاپ لایه کروم کشیده شده روی سیلندر در حال از بین رفتن باشد دوباره سیلندرراآب کروم می دهند.
مراحل چاپ :
1- فرورفتن سیلندربه داخل مخزن مرکب دستگاه و چرخیدن آن درون مخزن و پرشدن حفره ها با مرکب روان و رقیق.
2- تماس سطح سیلندربایک تیغه استیلی به نام تیغه((داکتر بلید)) و گرفته شدن مرکب
اضافی سطح سیلندر و باقی ماندن مرکب درون حفره ها.
3- قرار گرفتن سطح چاپ شونده بین سیلندر گراور و سیلندر فشار دهنده دستگاه و انتقال مستقیم مرکب از درون حفره ها بر روی سطح چاپ شونده.
با توجه به ضخامت و غلظت پایین مرکب منتقل شده بر روی سطح چاپ شونده رنگ مایه های بدست آمده در چاپ گراور با رنگ مایه های دیگر روش های چاپی متفاوت (CMYK) است . بنابراین به جای استفاده از مرکب های سایان، ماژنتا، زرد و مشکی
معمول از مرکب های قرمز، آبی و زرد و مشکی در آن استفاده می کنند . در مجموع استانداردهای مشخصی برای استفاده از انواع مرکب و اندازه حروف چاپی برای چاپ
)چاپی استDirectسطوح مختلف چاپی وجود دارد.روش گراور یک روش مستقیم(
(یعنی تصاویر به صورت مستقیم از روی سیلندر به روی سطح چاپ شونده منتقل می شوند) به همین دلیل در دستگاههای روتوگراور نیازی به استفاده از روش های کنترل مخزن مرکب نیست پس می توان کیفیت را در این روش به خوبی کنترل کرد و سرعت چاپ را بالا برد . در برخی موارد سرعت چاپ دستگاه می تواند به حدود 900 متر در دقیقه برسد.
محاسن و معایب چاپ گراور :
محاسن:کیفیت بالا – سرعت بالا – قابلیت چاپ نزدیک به تصاویر سایه روشن پیوسته
رنگ سیاه پر مایه – قابلیت چاپ حتی بر روی سطوح چاپی با کیفیت پایین – صرفه اقتصادی بالا در چاپ های با تیراژ بالا – سرعت بالای چاپ بعد از فرآیند آماده سازی سیلندر – عدم نیاز به تعیین طول چاپ – خشک کن سریع با تبخیر
معایب : چاپ شدن حروف به صورت نقطه سیاه – استفاده ازمرکب های وابسته به حلال – محدود بودن استفاده به چاپ های با تیراژ بالا –گران بودن اعمال اصلاحات
و تغییرات بر روی سیلندر ساخته شده و ترجیح ساخت سیلندر مجدد در این حالت
و نمونه گیری بسیار گران – طولانیتر بودن
زمان آماده سازی اولیه در مقایسه با
افست
:FAch150Hدستگاه چاپ هلیوگراور(رویا)
مشخصات :
1- مجهز به الکتروگیربکس مستقل در واحدهای چاپ با اینورتور آلمانی
2- مجهز به الکتروگیربکس مستقل در واحدهای جمع کن با اینورتور آلمانی
3- مجهز به اکومولاتور جهت تغذیه اتوماتیک با 18 متر ذخیره چرم
4- دارای 3 سیلندر با قطر 400 میلیمتر جهت کولینگ با جریان دائمی آب
5- واحد پنوماتیک جهت درگیری اتوماتیک سیلندرهای لاستیکی
6- واحد خشک کن مرکزی با یونیت هیتر سوخت فسیلی با ارزش حرارتی هفتاد و پنج هزار کیلو کالری
7- کارگیری طاقه با قطر ورودی 1متر و خروجی 1متر
8- عرض مفید چاپ 160 سانتیمتر به صورت رول
9- سرعت نهایی حداکثر 40 متر بر دقیقه قابل افزایش جهت چاپهای دیگر
10- دارای دو واحد چاپ هلیوگراور با تیغه بلید
11- دارای یک واحد لاک زنی با تیغه داکتر بلید
12- دارای خشک کن مرکزی با الکتروموتور سه اسب
13- سیستم کامل سیرکولاسیون و پمپاژ مرکب
14- ضخامت بدنه دستگاه چاپ ورقه فولادی 20 میلیمتر
استاد مربوطه :آقای مهندس زوزنی
گرد آورنده : الهام عباسی-پروانه آخرتی